Heim / Blog / Branchennachrichten / Ultraschallhorn: Anwendungen, Auswahlkriterien und praktische Anleitungen


Fordern Sie ein Angebot an
Wenn Sie jemanden, der seit ein paar Jahren eine Ultraschall-Schneid-, Stepp- oder Versiegelungsanlage betreibt, fragen, was er zuerst überprüft, wenn eine Naht schwach aussieht oder eine Schnittkante auszufransen beginnt, lautet die Antwort meist „Horn“. Es ist das sichtbare, greifbare Ende des gesamten Systems – das Stück abgestimmtes Metall, das das Material tatsächlich berührt – und trägt die meiste Schuld, wenn die Ergebnisse zu abweichen beginnen. Nach unserer Erfahrung beim Bau von Ultraschallmaschinen für Textil-, Vliesstoff- und Einwegprodukthersteller erweisen sich viele „Hornprobleme“ als ein Missverhältnis zwischen dem Horn und der Aufgabe und nicht als ein Teil, das einfach abgenutzt ist.
In diesem Leitfaden erfahren Sie, was ein Ultraschallhorn bewirkt, wie sich sein Material und seine Form in seiner Leistung verändern und worauf Sie achten sollten, wenn Sie sich für ein neues Horn entscheiden oder ein veraltetes Horn ersetzen.
Ein Ultraschallhorn – je nach Anbieter auch Sonotrode, Werkzeug oder Sonde genannt – ist die letzte Komponente in einem dreiteiligen mechanischen Stapel. Der Konverter wandelt das hochfrequente elektrische Signal des Generators in mechanische Schwingungen um, normalerweise mit 15 kHz, 20 kHz oder 40 kHz. Der Booster erhöht oder verringert die Amplitude je nach Prozess. Das Horn überträgt die Vibration dann über eine für die Aufgabe geformte Arbeitsfläche auf das Werkstück: eine schmale Klinge zum Schneiden, eine breite flache oder gemusterte Fläche zum Kleben und Prägen, eine profilierte Walze zum kontinuierlichen Versiegeln.
Jedes Horn ist ein Resonator. Es ist so bearbeitet, dass es bei seiner Entwurfsfrequenz eine halbe Wellenlänge lang ist, sodass die an seinem Eingang ankommende Vibration verstärkt und an der Ausgangsfläche abgegeben wird. Ändern Sie die Länge, die Verjüngung, das Schlitzmuster oder sogar die Legierung, und die Resonanzfrequenz ändert sich mit. Das ist der Grund, warum ein Horn nicht einfach aus einem anderen Material kopiert werden kann und warum ein Horn, das stark poliert oder nachbearbeitet wurde, möglicherweise nicht mehr sauber stimmt. Es erklärt auch, warum die Passflächen zwischen Wandler, Verstärker und Horn flach und sauber sein müssen und warum der Gewindebolzen mit dem vom Hersteller angegebenen Drehmoment angezogen werden sollte – eine lockere Verbindung verwandelt Vibrationen in Hitze und Geräusche, während eine zu fest angezogene Verbindung den Bolzensitz brechen kann.
 Wandler und Aluminiumverbindung für Ultraschallmaschinenstapel Kombiniert einen piezoelektrischen Wandler mit einer leichten Aluminiumverbindung, um Stapelkomponenten zu verbinden, sodass es sich lohnt, die passende Verbindung auf stabile Abstimmung zu überprüfen. Produkt anzeigen →
Bei Maschinen, die im Dreischichtbetrieb laufen, verdient die Verbindung zwischen Horn und Wandler besondere Aufmerksamkeit. Es ist ein kleiner, kostengünstiger Teil, der im Stillen darüber entscheidet, ob der gesamte Stapel im Einklang bleibt.
Drei Materialfamilien decken die meisten Industriehörner ab, und die Wahl zwischen ihnen ist ein Gleichgewicht zwischen Ermüdungslebensdauer, akustischer Effizienz, Verschleißfestigkeit und Kosten. Im Großen und Ganzen:
| Material | Akustisches und mechanisches Verhalten | Verschleißfestigkeit | Wo es normalerweise Sinn macht |
|---|---|---|---|
| Titanlegierung | Hohe Dauerfestigkeit, geringer akustischer Verlust, stabil bei hoher Amplitude | Gut | Dauerbetrieb beim Schweißen, Schneiden und Quilten; Arbeit mit hoher Amplitude |
| Aluminiumlegierung | Leicht, einfach zu bearbeiten, höherer Innenverlust, weichere Oberfläche | Mäßig | Mäßig amplitude, cost-sensitive tooling, textile cut-and-seal |
| Gehärteter Stahl | Zäh und formstabil, jedoch höherer akustischer Verlust | Hoch | Blattartige Arbeitsflächen und Arbeiten, bei denen es auf die Zähigkeit ankommt |
| Hartmetall- oder Keramikbelag | Gesichtseinsatz auf einem abgestimmten Körper; spröde unter Stoßbelastungen | Sehr hoch | Mit Schleifmittel gefüllte Vliesstoffe und große Auflagen mit minimalen Ausfallzeiten |
Titan ist zum Standard für anspruchsvolle Arbeiten geworden, da es die Amplitude behält, ohne zu reißen, und relativ wenig Energie in Form von Wärme verliert. Eine Aluminiumlegierung ist kein Kompromiss, für den man sich schämen muss: An vielen Textilschneide- und -versiegelungsstationen leistet ein gut konstruiertes Aluminiumhorn jahrelange Dienste zu einem Bruchteil der Kosten, vorausgesetzt, die Amplitude und der Stoff sind keine Belastungen. Stahl- und beschichtete Hörner kommen ins Spiel, wenn die Arbeitsfläche schneller abgenutzt wird als der Körper verschleißt.
Das Profil ist genauso wichtig wie die Legierung. Die wichtigsten Familien, die wir in der Produktion sehen, sind:
Verstärkung, Gleichmäßigkeit und mechanische Festigkeit wirken sich gegenseitig aus. Ein Horn mit sehr hoher Verstärkung liefert eine größere Amplitude, reagiert jedoch empfindlicher auf Last und Stimmungsdrift. Eine breite, geschlitzte Schlagfläche schont das Material, ist aber schwieriger zu gestalten. Hier ist ein Lieferant, der bereits Hörner für Ihre Stoffart gebaut hat, mehr wert als eine Katalogseite.
Textilarbeiten bringen ein Horn in eine ungewöhnliche Position. Anstelle kurzer Schweißzyklen läuft es oft stundenlang ununterbrochen gegen eine Ambosswalze, versiegelt eine Naht oder besäumt eine Kante mit Liniengeschwindigkeit. Die Hitze staut sich eher im Horn als im Material, und jedes Ungleichgewicht der Amplitude auf der Vorderseite zeigt sich als ungleichmäßige Naht oder ausgefranste Kante auf einer Seite der Bahn.
Bei diesen Arbeiten schauen wir uns zunächst drei Dinge an: die Amplitude, die der Prozess tatsächlich benötigt, die Breite der Arbeitsfläche im Verhältnis zum Ambossmuster und wie viel abrasiver Füllstoff das Gewebe enthält. Spunbond- und Meltblown-Materialien verhalten sich ganz anders als ein beschichtetes Gewebe, und ein auf das eine abgestimmtes Horn führt nicht unbedingt zu einem sauberen Schnitt auf dem anderen. Wenn der Stoff stark gefüllt ist, amortisiert sich ein beschichtetes oder beschichtetes Horn in der Regel durch geringere Ausfallzeiten beim Nachbeschichten.
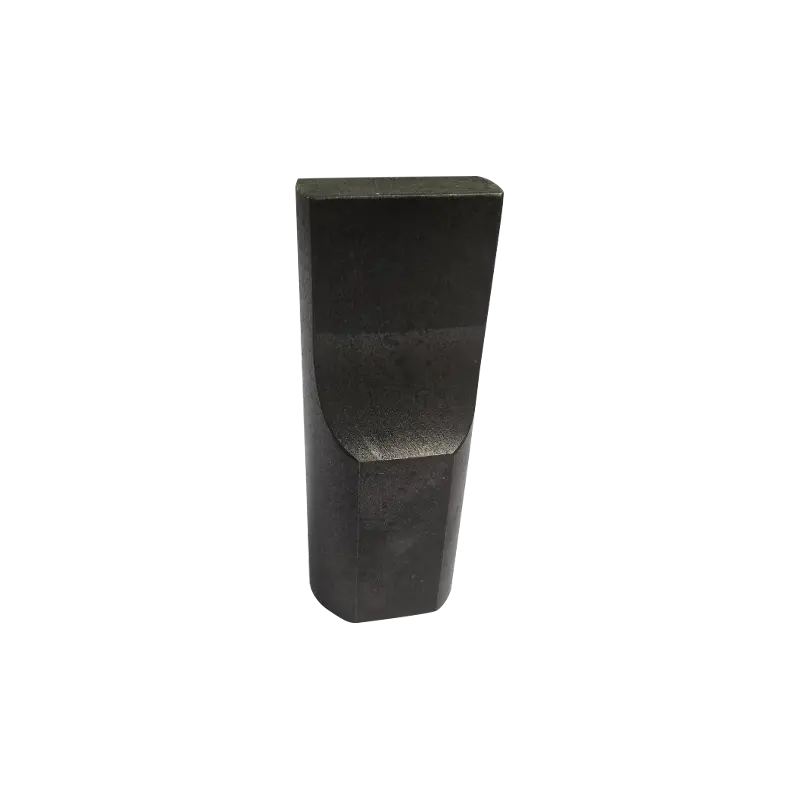 Textiloptimierte Ultraschall-Schweißhörner zum Schneiden Schweißhörner werden in mehreren Amplituden und Frequenzen für das Schneiden oder Schweißen von Textilien angeboten und eignen sich, wenn das Verhalten des Stoffes und die Breite der Arbeitsfläche die Auswahl des Horns bestimmen. Produkt anzeigen →
Früher oder später kommt ein Projekt, zu dem kein Kataloghorn passt: ein Siegelmuster, das zu einer dekorativen Prägung passen muss, ein Gesichtsprofil, das einem gebogenen Amboss folgen muss, eine Schnittlinie, die innerhalb eines Millimeters an der fertigen Kante vorbeiführen muss. In diesen Fällen wird das Horn vom fertigen Teil aus rückwärts konstruiert – zuerst wird das Muster definiert, dann wird der Körper darauf abgestimmt, sodass die Arbeitsfläche immer noch gleichmäßig schwingt.
Kundenspezifische Hörner kommen auch häufig vor, wenn eine Maschine für ein neues Produkt angepasst und nicht ersetzt wird. Das Umrüsten einer vorhandenen Ultraschallstation mit einem speziell angefertigten Horn ist oft weitaus günstiger als der Kauf einer zweiten Maschine und sorgt dafür, dass die Bediener weiterhin mit der Ausrüstung arbeiten können, die sie bereits kennen.
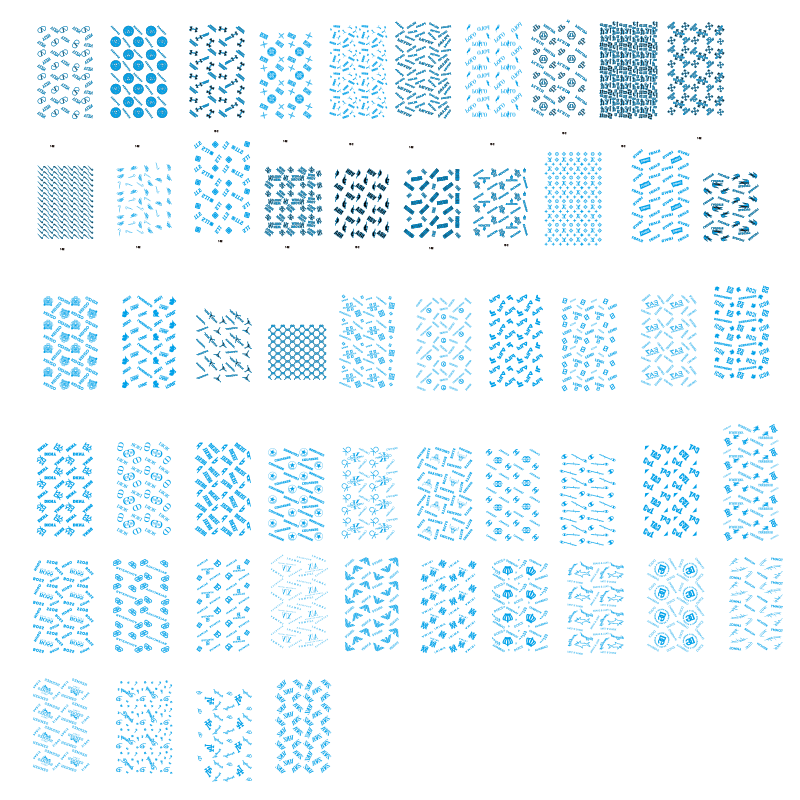 Kundenspezifische Ultraschallformen zum Schweißen, Schneiden und Versiegeln Hoch-precision custom molds in industrial-grade steel, sized to customer needs for ultrasonic welding, cutting, or sealing when adapting an existing station. Produkt anzeigen →
Eine Hupe versagt selten dramatisch. Es driftet: Die Oberfläche wird poliert, die Kante wird abgerundet, an einem Bolzensitz entsteht ein Haarriss, und plötzlich benötigt die Naht mehr Druck oder der Schnitt benötigt eine langsamere Liniengeschwindigkeit, um sauber zu bleiben. Ein paar Gewohnheiten halten diese Tendenz unter Kontrolle.
Wenn eine Hupe einer Wartung bedarf, sollten die erneute Ausrichtung und Neuabstimmung als ein Arbeitsgang behandelt werden. Das Abstreifen der Fläche verändert die Resonanzlänge, sodass ein Horn, das ohne Überprüfung der Frequenz neu bearbeitet wird, möglicherweise heiß wird, mehr Strom zieht und die Lebensdauer des dahinter liegenden Wandlers verkürzt. Zu verstehen, wie sich die gesamte Werkzeugkette, einschließlich Amboss und Vorrichtung, zusammen verhält, ist mehr wert als jedes einzelne Datenblatt – unsere Anmerkungen zu Werkzeuge und Vorrichtungen für das Ultraschallschweißen gehe mal genauer darauf ein.
Ersatzhörner, Verstärker, Gelenke und Formkomponenten in unserem Zubehör für Ultraschallgeräte Die Baureihe wird nach den gleichen Zeichnungen wie die Originalwerkzeuge gebaut, so dass ein Ersatzteil ausgetauscht werden kann, ohne den gesamten Stapel von Grund auf neu abzustimmen.
Wenn Sie eine Hupe spezifizieren – oder herausfinden möchten, warum die aktuelle Hupe leistungsschwach ist – klären diese Fragen die Angelegenheit normalerweise schnell:
Ein Ultraschallhorn ist ein kleiner Teil einer Maschine und ein großer Teil ihrer Ergebnisse. Wenn Sie das Material, das Profil und die Abstimmung richtig wählen, wird der Rest der Linie bemerkenswert fehlerverzeihend. Wenn Sie sie falsch verstehen, scheint Ihnen jede andere Einstellung zuwider zu sein. Wenn Sie sich nicht sicher sind, welches Horn zu einem Stoff, einem Muster oder einer Maschine passt, die Sie bereits besitzen, senden Sie uns die Details – die Frequenz, die Arbeitsbreite, das Material und wie die fertige Kante oder Naht aussehen soll – und wir sagen Ihnen ehrlich, ob ein Standardhorn den Job macht oder ob es von Ihrem Teil aus rückwärts entworfen werden muss.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


