Heim / Blog / Branchennachrichten / Ultraschall-Schweißhorn: Anwendungen, Auswahlkriterien und praktische Anleitungen


Fordern Sie ein Angebot an
Wenn Sie sich schon einmal mit der Ultraschallmontage beschäftigt haben, wissen Sie bereits, dass jeder die Hupe dafür verantwortlich macht, wenn eine Schweißnaht falsch aussieht. In der Praxis ist das Ultraschall-Schweißhorn die einzige Komponente, die darüber entscheidet, wie viel Energie des Generators tatsächlich die Verbindung erreicht – und wie gleichmäßig sie ankommt. Nachdem wir jahrelang Ultraschallgeräte für Textil-, Vliesstoff- und Kunststoffhersteller gebaut und gewartet haben, haben wir gelernt, dass die meisten Hornprobleme kein Geheimnis sind. Sie entstehen durch ein Missverhältnis zwischen Geometrie, Material und der Aufgabe, die das Horn erfüllen soll.
In diesem Leitfaden erfahren Sie, was das Horn tut, wie es aufgebaut ist, welche Profil für welche Anwendungen geeignet sind und welche kleinen Wartungsgewohnheiten dafür sorgen, dass ein Stack über Jahre hinweg leistungsfähig bleibt.
Das Horn – auch Sonotrode genannt – ist das letzte Stück Metall im Schwingungsweg. Es sitzt am Boden des Stapels, unterhalb des Konverters und Boosters, und berührt das Werkstück direkt. Seine Aufgabe besteht darin, die mechanische Vibration, die den Stapel hinunterströmt, auf die Amplitude zu verstärken, die das Material benötigt, und diese Energie über die richtige Fläche zu verteilen.
Beide Aufgaben unterliegen der Resonanz. Ein Horn wird so bearbeitet, dass es mit einer bestimmten Frequenz schwingt, normalerweise 15 kHz, 20 kHz oder 40 kHz, und es funktioniert nur dann effizient, wenn der gesamte Stapel auf dieselbe Zahl abgestimmt ist. Schalten Sie eine Hupe aus der Resonanzzone, und die Symptome treten schnell auf: Der Generator zieht mehr Strom, die Schweißnaht wird ungleichmäßig und an Stellen, an denen sie nicht erhitzt werden sollte, entsteht Hitze. Wenn Sie die vorgelagerte Hälfte dieser Kette verstehen möchten, lesen Sie unsere Hinweise zu wie der Wandler elektrische Signale in mechanische Schwingungen umwandelt sind eine nützliche Begleitlektüre.
Eine Hupe, die auf dem Papier richtig aussieht, kann in der Maschine dennoch falsch sein. Materialqualität, Faserrichtung, die Masse des Montageflansches und sogar die Oberfläche der Arbeitsfläche verschieben die Resonanzfrequenz. Renommierte Hersteller messen jedes Horn vor dem Versand auf einem Frequenzanalysator und passen die Abstimmschlitze an, bis das Horn innerhalb eines engen Fensters der Zielfrequenz landet. Aus diesem Grund ist eine Kopie eines Horns selten ein gleichwertiger Ersatz: Die Geometrie stimmt möglicherweise überein, die Stimmung jedoch nicht.
Die Hornform ist wirklich eine Entscheidung der Energieverteilung. Eine schlanke Klinge konzentriert die Energie in einer schmalen Linie; ein breiter Balken verteilt es über eine Naht; Ein konturiertes Gesicht formt es um einen bestimmten Teil. Die folgende Tabelle fasst die Profile zusammen, nach denen wir am häufigsten gefragt werden.
| Profile | Geometrie | Typische Anwendung | Beobachtungspunkte |
|---|---|---|---|
| Klinge / Keil | Schmale Arbeitskante | Schneiden, Versiegeln und Beschneiden von Vliesstoffen | Kantenverschleiß; Halten Sie die Klinge kühl und sauber |
| Balken / rechteckig | Langes, flaches Gesicht | Durchgehende Nahtverschweißung, Spitze und Prägung | Ebenheit der Fläche und gleichmäßige Amplitude über die gesamte Länge |
| Rund / zylindrisch | Kreisförmige Kontaktfläche | Punktschweißen, Rohrversiegelung, kleine Kunststoffteile | Konzentrizität des Befestigungsgewindes |
| Konturiert / individuell | Auf Teileform bearbeitet | Automobilverkleidung, Filter, medizinische Komponenten | Erfordert teilespezifische Abstimmung und Zeichnungen |
| Zusammengesetzt | Mehrere gestimmte Abschnitte zusammengefügt | Große oder unhandliche Teile, die ein einzelnes Horn nicht erreichen kann | Gelenkintegrität und ausgewogene Amplitude über alle Abschnitte hinweg |
Eine besondere Erwähnung verdienen Verbundhörner. Durch die Verbindung mehrerer abgestimmter Segmente können sie in Hohlräume vordringen, einen großen Bereich abdecken, ohne dass die Schweißer vervielfacht werden müssen, und innere Spannungen in Teilen reduzieren, die empfindlich auf konzentrierte Energie reagieren. Der Nachteil besteht darin, dass jede Verbindung entworfen und überprüft werden muss, sodass Verbundhörner fast immer eine individuelle Konstruktionsaufgabe und kein Standardkauf sind.
Beginnen Sie mit dem Material, nicht mit dem Katalog. Dünner Polypropylen-Vliesstoff benötigt eine höhere Frequenz und eine niedrigere Amplitude, um ein Durchbrennen zu vermeiden. Dickere Thermoplaste und stark gefüllte Compounds benötigen mehr Amplitude und eine Flächengeometrie, die dem Kontaktdruck standhält. Beschichtete oder laminierte Stoffe lassen sich oft am besten mit einer gezackten oder gemusterten Oberfläche verschweißen, die die Energie an der Grenzfläche und nicht über die gesamte Oberfläche konzentriert.
Überprüfen Sie dann die Maschinenseite. Die Frequenz muss mit Generator und Umrichter übereinstimmen. Die Amplitude an der Hornfläche muss innerhalb des Arbeitsfensters des Materials liegen – zu wenig führt zu schwachen Bindungen, zu viel führt zu Graten und Löchern. Der Montagebolzen und der Flansch müssen die Last tragen, ohne Verluste zu verursachen. Und das Horn muss physisch in die Vorrichtung passen, denn ein Horn, das nicht rechtwinklig zum Amboss ausgerichtet werden kann, führt zu Schweißnähten, die von einer Kante zur anderen variieren.
Für Textil- und Vliesstoffhersteller liegt der größte Wert in der Ortsbrust. Unser
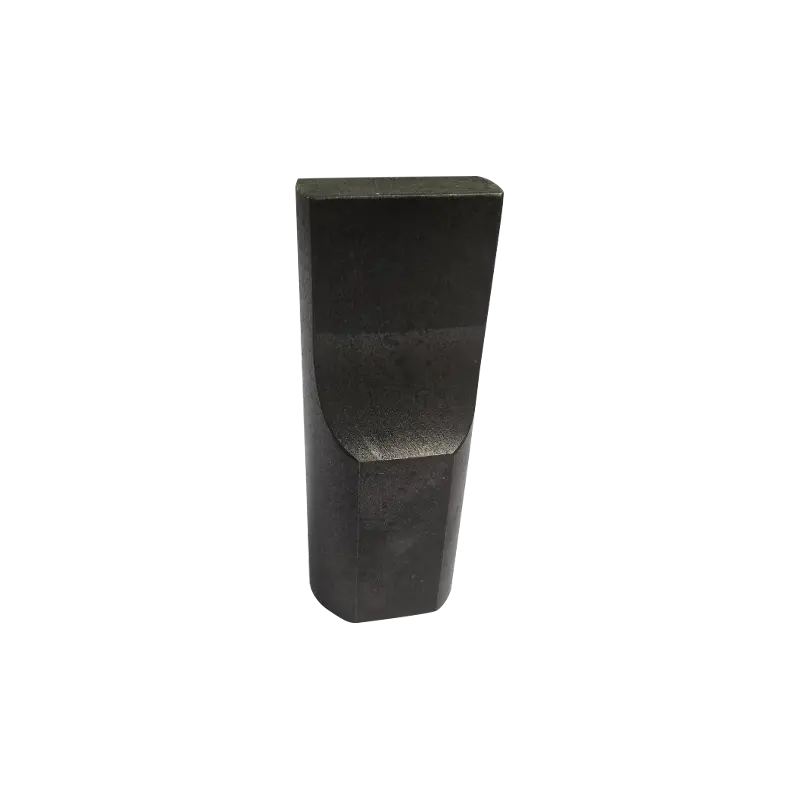 AH Textiloptimierte Ultraschall-Schweißhörner Ultraschall-Schweißhörner für die Textil- und Vliesstoffverarbeitung, erhältlich in mehreren Amplituden und Frequenzen, um eine effiziente Energieübertragung und saubere Nähte zu unterstützen. Produkt anzeigen →
sind unter diesem Gesichtspunkt profiliert und gleichen Gesichtsbreite, Muster und Amplitude aus, sodass die Nähte bei Produktionsgeschwindigkeit sauber bleiben.
Hörner versagen normalerweise nicht dramatisch. Sie treiben. Ein paar vernünftige Gewohnheiten halten diese Abweichung sichtbar, bevor sie Ihre Ausschussrate erreicht:
Zu den Warnzeichen, auf die es sich lohnt, sofort zu reagieren, gehören ein plötzlicher Anstieg des Generatorstroms, eine Schweißnaht, die immer längere Haltezeiten erfordert, sichtbare Haarrisse in der Nähe der Amplitudenschlitze und ein dumpfer Knall statt eines klaren Brummens beim Start des Stapels. All dies deutet darauf hin, dass das Horn zur Messung herausgefahren werden sollte, anstatt stärker gedrückt zu werden. Der Betrieb einer beschädigten Hupe gefährdet auch den Konverter und den Verstärker.
Viele Produktionsprobleme können nicht durch die Wahl eines anderen Katalogartikels gelöst werden. Ein Teil mit einem ungünstigen Flansch, eine Naht, die einer Kurve folgen muss, oder ein Muster, das zum Prägedesign eines Kunden passen muss – all das erfordert ein speziell für die Anwendung gefertigtes Horn. Diese Arbeit beginnt mit der Teilezeichnung, der Materialspezifikation sowie der Frequenz und Leistung der Maschine und endet mit einem abgestimmten Horn, das am tatsächlichen Stapel überprüft wurde.
Bei kundenspezifischen Werkzeugen zahlt sich Erfahrung aus, denn die gleiche Zeichnung kann auf verschiedene Arten angepasst werden und nur eine davon hält einer langen Produktion stand. Unser
 Kundenspezifische Ultraschallformen zum Schweißen, Schneiden und Versiegeln Hochpräzise kundenspezifische Werkzeuge aus Industriestahl, die zum Ultraschallschweißen, -schneiden oder -versiegeln hergestellt und an unterschiedliche Kundenanforderungen angepasst werden können. Produkt anzeigen →
werden zusammen mit dem Teil des Kunden entwickelt und wenn die Aufgabe besser durch ein völlig anderes Maschinenformat erfüllt werden kann, ist ein Handgerät manchmal der praktischere Weg – zum Beispiel das
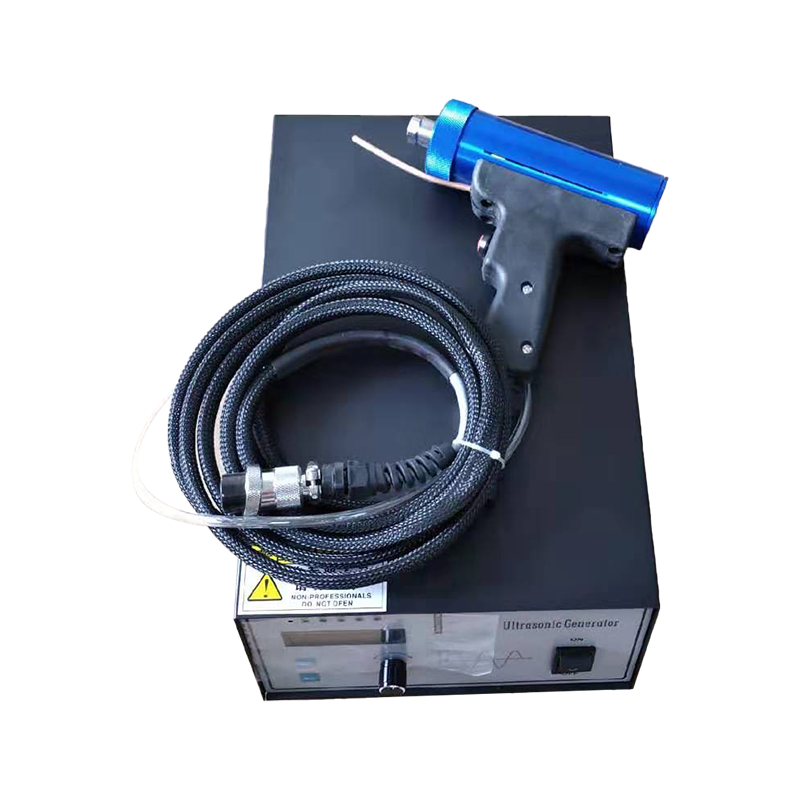 AH-30 Sonic Hand-Ultraschall-Punktschweißgerät Kompaktes, handgeführtes Ultraschall-Punktschweißgerät für dünne Bleche oder Drähte, geeignet für Reparaturarbeiten und Kleinserienmontage, mit 28-kHz- oder 35-kHz-Betrieb. Produkt anzeigen →
Wird für Reparaturarbeiten und Kleinserienmontagen verwendet.
Wenn Sie die gesamte Baugruppe und nicht nur die Werkzeuge überprüfen möchten, finden Sie in unserem Überblick Folgendes Ultraschallschweißmaschinen zeigt, wie Hupe, Halterung und Antriebselektronik in der Praxis aufeinander abgestimmt werden.
Das Ultraschall-Schweißhorn ist eine abgestimmte mechanische Komponente und kein geformter Metallblock. Wenn Material, Profil und Abstimmung richtig sind, verhält sich der Rest des Stacks vorhersehbar; Ignorieren Sie eine davon, und Sie werden Ihr Wartungsbudget für die Suche nach inkonsistenten Schweißnähten verschwenden. Beginnen Sie mit dem Material, das Sie verbinden möchten, passen Sie das Horn an das Frequenz- und Amplitudenfenster der Maschine an und überprüfen Sie die Schlagfläche und den Bolzen regelmäßig. Bei den meisten Hupenproblemen, die wir diagnostizieren sollen, handelt es sich eher um Auswahl- oder Wartungsprobleme als um Herstellungsfehler – was eine gute Nachricht ist, denn beides liegt in Ihrer Hand.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


