Heim / Blog / Branchennachrichten / Ultraschallschweißgerät für Kunststoff: Ein praktischer Leitfaden zur Einrichtung und Auswahl


Fordern Sie ein Angebot an
Irgendwo in fast jedem Werk, das wir besuchen, gibt es eine Maschine, die ein kurzes, scharfes Zischen von sich gibt, und schon erscheint die fertige Baugruppe, bevor man mit der Wimper zucken kann. Dabei handelt es sich um ein Ultraschallschweißgerät für die Bearbeitung von Kunststoffen, das in Tausenden von Produktionslinien still und leise Leimtöpfe, Schrauben und Lösungsmittelbäder ersetzt hat. Wir haben Jahre damit verbracht, diese Maschinen zu bauen und an der Seite der Menschen zu stehen, die sie bedienen, und dieser Leitfaden fasst zusammen, was wir dabei gelernt haben: wie der Prozess funktioniert, welche Kunststoffe sich verhalten, wie man die Verbindung gestaltet und wie man eine Maschine auswählt, die man nicht bereuen wird.
Es gibt keine Flamme, keine Heizplatte und keinen Kleber. Ein Netzteil sendet ein hochfrequentes elektrisches Signal an einen Wandler, der es in mechanische Schwingungen umwandelt, normalerweise mit 15, 20 oder 40 kHz. Diese Vibration wandert über ein Horn, manchmal auch Sonotrode genannt, das gegen das Teil drückt. Die Bewegung ist winzig, gemessen in Mikrometern, aber sie geschieht Zehntausende Male pro Sekunde.
Wo sich die beiden Kunststoffhälften berühren, erzeugt diese Bewegung Reibung zwischen den Molekülen und Reibung wird zu Wärme. Die Temperatur steigt nur an der Grenzfläche gerade so weit an, dass das Material weich wird, und die Schweißnaht entsteht in Sekundenbruchteilen bis einigen Sekunden. Der Druck hält die Schmelze zusammen, während sie abkühlt, und das Teil kommt verklebt heraus, ohne Aushärtezeit und ohne den Kauf von Verbrauchsmaterialien.
Aus diesem Grund hat sich das Verfahren auf Großserienlinien bewährt. Die Zykluszeiten sind kurz und wiederholbar, die Energie gelangt nur dorthin, wo die Verbindung sie benötigt, und das fertige Teil sieht sauber aus, ohne das Herausdrücken des Klebers. Auch die Kompromisse sind real: Die Verbindung muss für den Prozess ausgelegt sein, die Vorrichtung muss das Teil präzise halten und nicht jeder Kunststoff spielt mit.
Eine gut eingestellte Maschine folgt in jedem Zyklus dem gleichen Rhythmus. Wenn Sie ihn verstehen, wird die Fehlersuche erheblich erleichtert:
Jeder dieser Schritte ist eine Einstellung an der Maschine. Schweißzeit, Haltezeit, Anpresskraft, Amplitude und Auslösekraft interagieren alle. Ändern Sie sie also einzeln, wenn Sie ein neues Teil wählen.
Generell gilt: Je leichter ein Kunststoff beim Schmelzen fließt, desto leichter lässt er sich verschweißen. Amorphe Harze erweichen über einen weiten Temperaturbereich allmählich, was Ihnen Spielraum zum Arbeiten gibt. Teilkristalline Harze schmelzen stark, sodass der Bereich zwischen „nicht verklebt“ und „überschweißt“ schmal ist und die Verbindungskonstruktion wichtiger ist. Füllstoffe erhöhen die Steifigkeit und absorbieren Energie, und Teile mit hohem Glasanteil erfordern häufig eine höhere Amplitude oder eine völlig andere Verbindungsmethode.
| Materialfamilie | Häufige Beispiele | Wie es schweißt | Was Sie sehen sollten |
|---|---|---|---|
| Amorphe Thermoplaste | ABS, PS, PC, PMMA, PVC | Sehr verzeihend | Trockenes PC und PMMA; Halten Sie Schimmeltrennsprays von der Fuge fern |
| Teilkristalline Thermoplaste | PP, PE, PA, POM, PET | Benötigt mehr Amplitude und ein schärferes Gelenkdesign | Enges Schmelzfenster; Scherverbindungen übertreffen in der Regel einfache Grate |
| Gefüllte und verstärkte Sorten | Glasgefülltes PA, talkgefülltes PP | Schweißbar, aber energiehungrig | Bei über etwa 30 Prozent Füllstoff muss mit einer Überarbeitung der Fugengeometrie gerechnet werden |
| Elastomere und Duroplaste | TPE, EPDM, Epoxid, Phenol | Nicht für Ultraschallschweißen geeignet | Wählen Sie stattdessen eine Klebeverbindung oder eine mechanische Befestigung |
Zwei praktische Hinweise aus der Werkstatt. Erstens ist Feuchtigkeit der stille Feind einer guten Schweißnaht, insbesondere bei Nylon und Polycarbonat. Trocknen Sie das Harz daher ordnungsgemäß. Zweitens verursachen Verunreinigungen an der Verbindung, sei es durch Staub, Öl oder ein hartnäckiges Formtrennmittel, mehr ausgefallene Teile als jede Maschineneinstellung.
Wenn eine Schweißnaht fehlschlägt, liegt die Antwort meist in der Zeichnung und nicht in der Maschine. Der Zweck einer Verbindungsstelle besteht darin, die Energie auf eine kleine Kontaktfläche zu konzentrieren, sodass das Schmelzen dort zuerst beginnt.
Eine dreieckige Rippe, typischerweise nur Bruchteile eines Millimeters hoch, ist in eine Hälfte des Teils eingeformt. Es setzt zuerst auf, schmilzt schnell und fließt in den Spalt. Dies ist die Standardwahl für amorphe Kunststoffe und kleine, übersichtliche Baugruppen.
Eine Hälfte hat eine Stufe, die eng in die andere passt, und die beiden vertikalen Wände reiben beim Schweißen aneinander. Entlang dieser Wand bildet sich Schmelze, die für starke, leckagefreie Abdichtungen sorgt und bei teilkristallinen Harzen weitaus besser funktioniert als ein einfacher Grat.
Nicht jeder Auftrag benötigt einen vollständigen Umfang. Durch das Stecken wird ein geformter Vorsprung in einen Nietenkopf über einer anderen Komponente umgewandelt, und durch Punktschweißen werden zwei flache geformte Oberflächen an einem einzigen Punkt verbunden, was bei großen Teilen praktisch ist, die nicht gleichmäßig über die gesamte Fläche gepresst werden können.
Frequenz, Leistung und Format richten sich nach dem Teil, das Sie schweißen. Kleine, empfindliche Bauteile bevorzugen in der Regel 40 kHz, da die Amplitude geringer und das Risiko einer Beschädigung geringer ist. Die allgemeine Kunststoffmontage liegt bequem bei 20 kHz. Größere, steifere Teile lassen sich oft besser bei 15 kHz schweißen, da eine höhere Amplitude mehr Material bewegt.
Die Nennleistung reicht typischerweise von etwa einem Kilowatt bis zu vier oder mehr. Eine höhere Bewertung führt nicht automatisch zu einer besseren Schweißnaht, bietet Ihnen aber Spielraum für größere Schweißflächen und kürzere Zykluszeiten. Für reproduzierbare Tischarbeiten mit Vorrichtung und pneumatischer Presse ist ein Säulengerät die übliche Erstanschaffung.
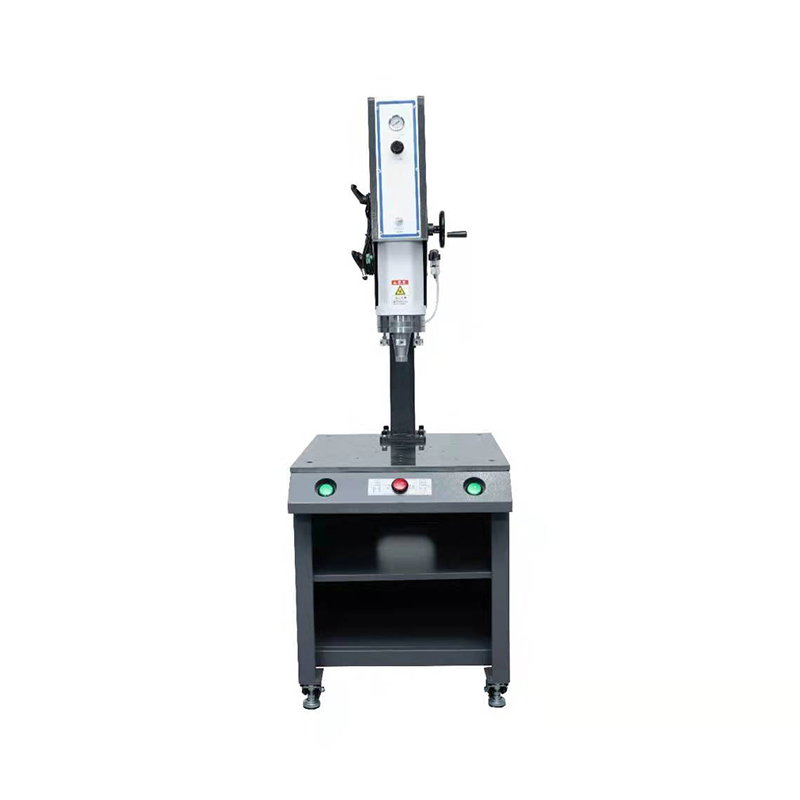 AH-DSL 15 kHz 4200 W säulenmontiertes Ultraschall-Kunststoffschweißgerät Ein auf einer Säule montiertes Ultraschallschweißgerät mit 15-kHz-Betrieb und einer Leistung von 4.200–6.000 W, geeignet für wiederholbares Tischschweißen mit Vorrichtungen und pneumatischen Pressen. Produkt anzeigen →
Wenn Teile groß, unhandlich oder bereits an einer anderen Stelle der Linie in einer Vorrichtung eingespannt sind, erspart Ihnen ein Handgerät den Bau einer Presse um ein Objekt herum, das nie in eine Vorrichtung passen sollte.
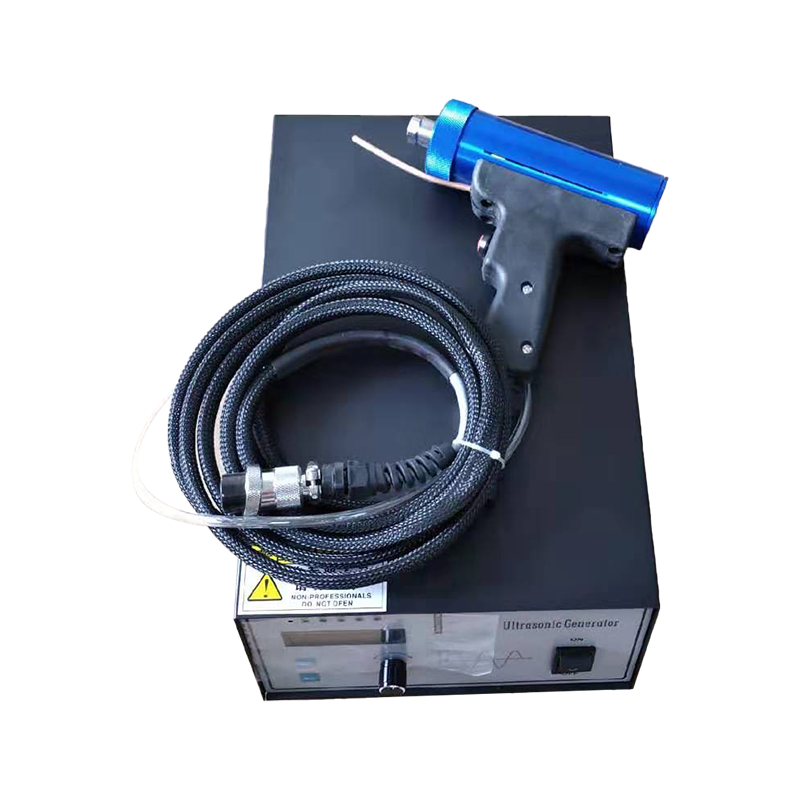 AH-30 Maßgeschneidertes tragbares Ultraschall-Punktschweißgerät Ein kompaktes 28/35-kHz-Handpunktschweißgerät für schwierige oder bereits montierte Teile mit einer Leistung von bis zu 1000 W und normalerweise ohne Zusatzmaterial. Produkt anzeigen →
Und für Kleinserien, Prototypenbau oder Reparaturen ist eine manuelle Maschine mit einem einfachen Hebel und freier Sicht auf die Verbindung oft der sinnvollste Ausgangspunkt.
 AH-SL15K Manuelles Ultraschall-Kunststoffschweißgerät Ein 15-kHz-Handschweißgerät mit pneumatischem Antrieb und einer Leistung von 2000–3200 W, geeignet für Kleinserien, Prototyping und Reparaturen, bei denen es auf einfache Hebelbedienung und Sichtbarkeit der Verbindungen ankommt. Produkt anzeigen →
Für welches Format Sie sich auch entscheiden, Horn und Halterung sind Teil des Systems und kein Zubehör. Ein für Ihr Teileprofil geformtes Horn fokussiert die Energie dort, wo sie hingehört, und eine Vorrichtung, die die Geometrie festhält, verhindert Verschiebungen, die zu inkonsistenten Schweißnähten führen. Wir machen kundenspezifische Ultraschallformen Genau aus diesem Grund, und es lohnt sich, sich darüber zu informieren Wie Modelle und Spezifikationen von Ultraschallschweißmaschinen zu unterschiedlichen Produktionsaufgaben passen bevor Sie sich für eine Konfiguration entscheiden.
Blitzende oder fadenförmige Schmelze um die Verbindung herum bedeuten normalerweise zu viel Energie, zu große Amplitude oder eine Verbindung, die für die Belastung zu klein ist. Schwache Schweißnähte, die sich sauber lösen lassen, weisen in die andere Richtung: Nicht genügend Energie erreicht die Schnittstelle, schlechter Kontakt aufgrund verzogener Teile oder Verschmutzung. Inkonsistente Ergebnisse über eine Charge hinweg sind fast immer mechanischer Natur, z. B. eine Vorrichtung, die das Teil wackeln lässt, eine abgenutzte Hornfläche oder Luftdruck, der während der Schicht schwankt.
Eine Angewohnheit lohnt sich: Bewahren Sie von jedem Aufbau ein Erstmuster auf und vergleichen Sie neue Teile unter demselben Licht damit. Das Auge fällt weit mehr auf als ein Datenblatt.
Ultraschallschweißen ist sauber, aber nicht risikofrei. Die Vibration ist hörbar und eine längere Belastung bei 15 und 20 kHz kann das Gehör beeinträchtigen, daher ist eine Umhüllung oder ein Gehörschutz sinnvoll. Hornflächen werden im Dauerbetrieb heiß. Lassen Sie sie daher abkühlen, bevor Sie sie berühren. Halten Sie die Presse geschützt und verriegelt und greifen Sie niemals in die Schweißzone, während die Maschine unter Spannung steht.
Untersuchen Sie bei der Wartung wöchentlich die Hornflächen auf Lochfraß und Verschleiß, überprüfen Sie die Montagedrehmomente, halten Sie den Konverter und den Verstärker trocken und sauber und protokollieren Sie den Luftdruck. Kleine Gewohnheiten wie diese verlängern die Werkzeuglebensdauer erheblich und sorgen dafür, dass die Schweißqualität vom ersten bis zum letzten Teil der Schicht stabil bleibt.
Wir haben beobachtet, wie sich diese Technologie von einem Spezialwerkzeug zu einem Standardbestandteil der Produktionslinie für Textilien, Einweghygieneprodukte und allgemeine Kunststoffe entwickelt hat. Die Maschinen sind leistungsfähiger geworden, die Grundlagen haben sich jedoch nicht verändert: ein vernünftiges Gelenk, eine feste Befestigung, die richtige Frequenz und ein gut geschulter Bediener. Wenn Sie über einen Kauf nachdenken, senden Sie uns Ihr Teil und Ihre Harzqualität, und wir sagen Ihnen ehrlich, was der Prozess dafür leisten kann und was nicht.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


