Heim / Blog / Branchennachrichten / Heißverstemmen erklärt: Methoden, Bolzenprofile, Materialien und Ausrüstung


Fordern Sie ein Angebot an
Heat Staking, oft als ein Wort geschrieben – Heat Staking – ist einer dieser Prozesse, die niemand bemerkt, bis er fehlschlägt. Ein thermoplastischer Bolzen wird erhitzt, bis er weich wird, und dann mit einem geformten Werkzeug so gedrückt, dass er über einen Metalleinsatz, eine Leiterplatte oder eine zweite Kunststoffkomponente wächst. Wenn das Werkzeug angehoben wird und das Material abkühlt, wird der verformte Kopf zu einer mechanischen Verriegelung. Kein Kleber, keine Schraube, kein loses Befestigungselement, das im Gehäuse klappert.
Wir bauen Ultraschall-Verbindungs- und Schneideanlagen für die Textil-, Vliesstoff- und Kunststoffproduktion, und die Fragen, die uns Kunden zum Thema Heißnieten stellen, sind bemerkenswert konsistent: Welche Bolzenform soll verwendet werden, wie viel Hitze muss wie lange gehalten werden und warum ist eine Charge Köpfe drei Wochen nach dem Versand gerissen. Was folgt, ist eine praktische Zusammenfassung, die auf unseren eigenen Erfahrungen in der Werkstatt und der Fachliteratur basiert.
Es ist wichtig zu verstehen, dass beim Heißnieten nicht zwei Oberflächen miteinander verschweißt werden. Es formt einen von ihnen um. Energie wird auf einen Bolzen oder Vorsprung übertragen, der in das Teil eingegossen wurde, das Polymer erweicht in einen gummiartigen Zustand und ein kalter oder erhitzter Stempel verformt es zu einem Kopf, der breiter ist als das Loch, durch das es verläuft. Die dabei entstehende Verbindung ist rein mechanisch: Der Kopf kann einfach nicht durch den Einsatz zurückgezogen werden.
Diese Unterscheidung ist wichtig, wenn Sie sich zwischen Abstecken und Schweißen entscheiden, da die beiden Verfahren unterschiedliche Probleme lösen:
Der klassische Ansatz. Eine beheizte Sonde – oder eine ganze beheizte Platte mit Dutzenden von Sonden – senkt sich auf die Bolzen, hält sie unter Druck, während das Polymer weich wird, und zieht sich dann zurück. Mehrpunktplatten machen den Prozess im Automobil- und Haushaltsgerätebereich wirtschaftlich: zwanzig oder dreißig Einsätze in einem einzigen Zwei-Sekunden-Zyklus. Der Kompromiss ist die thermische Masse. Eine große Heizplatte benötigt Zeit, um das Gleichgewicht zu erreichen, und kann Wärme in Bereiche abstrahlen, die Sie lieber kühl halten möchten.
Dabei wird die Wärme im Inneren des Materials erzeugt und nicht in das Material geleitet. Ein Horn vibriert mit 15–40 kHz, und die Reibung an der Horn-Bolzen-Grenzfläche sowie die interne molekulare Reibung erweichen den Bolzen im Bruchteil einer Sekunde. Die Zykluszeiten sind kurz, Energie wird nur dort eingesetzt, wo sie benötigt wird, und es gibt kein heißes Werkzeug, das einen Bediener verbrennen oder eine sichtbare Oberfläche markieren könnte. Das Werkzeugdesign ist wichtiger als beim thermischen Vernieten – Hornamplitude, Kontaktgeometrie und der Amboss, der den Bolzen trägt, beeinflussen alle den fertigen Kopf. Unser Leitfaden zu der Heißnietprozess, seine Methoden und seine Werkzeuge geht tiefer auf die Mechanik ein, wenn Sie mehr Details wünschen.
Heißluftstecken, Infrarotstecken und Laserstecken liefern Energie, ohne den Bolzen zu berühren. Sie existieren aus einem Grund: Manche Baugruppen können den Kontakt nicht überleben. Eine Sonde, die auf einen Bolzen drückt, überträgt Kraft auf alles darunter, und wenn es sich dabei um ein dünnwandiges Gehäuse oder eine bereits bestückte Platine handelt, ist die Kraft selbst das Problem. Berührungslose Methoden sind langsamer und erfordern eine strengere Prozesskontrolle, lösen jedoch ein echtes Problem.
 Halbautomatische Ultraschall-Punktschweißmaschine AH-50Q Ein Fußpedal-Ultraschallpunktschweißgerät zum Schweißen, Versiegeln und Kleben von Vliesstoffen mit einstellbarer Breite und kundenspezifischen Formoptionen. Produkt anzeigen →
Die Form des Werkzeugs – und damit die Form des fertigen Kopfes – entscheidet darüber, wie sich das Gelenk unter Belastung verhält. Die gängigen Profil sind seit Jahrzehnten etabliert und die Wahl zwischen ihnen ist in der Regel eher eine Frage des Bolzendurchmessers, der Materialqualität und kosmetischer Anforderungen als eine Frage persönlicher Vorlieben.
| Profile | Typische Größe | Am besten geeignet für | Achten Sie auf |
|---|---|---|---|
| Kuppel, hohes Profil | Kopfhöhe ca. 19 mm | Allzweckverbindungen, die einen starken Durchzugswiderstand erfordern | Erfordert Freiraum über dem Bolzen |
| Kuppel, niedriges Profil | Kopfhöhe etwa 0,375 Zoll / 9,5 mm oder weniger | Baugruppen mit geringem Spiel, sauberes Erscheinungsbild, Senkbohrungen | Verdrängt weniger Material, daher ist die Haltekraft geringer |
| Rose | Pfosten mit großem Durchmesser | Mehr Material mit weniger Kraft bewegen; einen gleichmäßigen 360°-Halt | Die Ausrichtung ist von entscheidender Bedeutung und beheizte Platten verursachen Probleme mit der Wärmeausdehnung |
| Hohl / röhrenförmig | Mittlere bis große Beiträge | Eine kontrollierte Bördelung, die oft bei spröden oder glasgefüllten Sorten verwendet wird | Das Werkzeug muss bei jedem Zyklus sauber in die Bohrung eindringen |
| Gerändelt / Stern | Kleine bis mittlere Beiträge | Verdrehsicherung sowie axialer Halt | Komplexere Werkzeuge und höherer Wartungsaufwand |
Die häufigste Ursache für einen fehlerhaften Heatstake ist die gleiche Behandlung aller Polymere. Teilkristalline und amorphe Kunststoffe reagieren auf Hitze grundsätzlich unterschiedlich, und das Prozessfenster für den einen ist oft eine Falle für den anderen.
Nylon, PBT, POM und ähnliche Materialien haben einen hohen Schmelzpunkt. Sie gehen innerhalb eines schmalen Temperaturbandes von starr zu flüssig über, was bedeutet, dass das Fenster zwischen „nicht genug“ und „zu viel“ klein ist. Sie benötigen außerdem eine positive Kühlung: Halten Sie das Werkzeug an Ort und Stelle, bis sich der Kopf wieder verfestigt hat, sonst entspannt sich der Einsatz und verliert seine Vorspannung. Glasgefüllte Versionen – zum Beispiel 30 % oder 33 % GF-Nylon – sind ausgezeichnete Kandidaten für das Abstecken, aber der abrasive Füllstoff verschleißt die Sonden schnell, sodass sich gehärtete Werkzeuge und kürzere Inspektionsintervalle auszahlen.
ABS, Polycarbonat, Polystyrol und Acryl erweichen allmählich, wodurch sie sich gut formen, aber langsam abkühlen. Insbesondere Polycarbonat neigt zu Spannungsrissen im Bereich eines Pflocks, wenn der Kopf zu kalt oder zu schnell geformt wird. Wenn Sie einige Tage nach dem Zusammenbau feine Haarrisse sehen, die vom Kopf ausgehen, wurde das Material unterhalb seines richtigen Erweichungsbereichs verformt.
Im gesamten Prozess gibt es nur eine Handvoll Variablen, und es lohnt sich, jede einzelne davon auf dem Setup-Blatt zu notieren:
Wenn Sie durch ein Werk für die Innenausstattung von Kraftfahrzeugen gehen, finden Sie an fast jeder Station Pflöcke: Türverkleidungen, Instrumententafeln, Sensorhalterungen, Luftkanalhalterungen und Clips, mit denen eine Stoffbahn an einem Träger befestigt wird. Der Grund liegt nicht darin, dass das Abstecken billig ist, sondern darin, dass die Verbindung Vibrationen und Temperaturschwankungen übersteht, ohne dass sich ein Gewindebefestigungselement löst. Über die Automobilindustrie hinaus werden Sie die gleiche Logik auch bei Haushaltsgeräten, Elektrowerkzeugen, Unterhaltungselektronik mit geformten Leiterplattenabstandshaltern, Gehäusen für medizinische Geräte und Einwegbaugruppen sehen, die einen dauerhaften Verschluss ohne Klebstoff benötigen.
Unsere Arbeit in Schweißen von Automobilteilen hat uns eines gelehrt, das überall gilt: Die Gelenkgestaltung wird lange vor der Wahl der Maschine festgelegt. Beziehen Sie den Ausrüstungslieferanten ein, während sich das Teil noch auf dem Reißbrett befindet, und der Prozess passt normalerweise beim ersten Versuch.
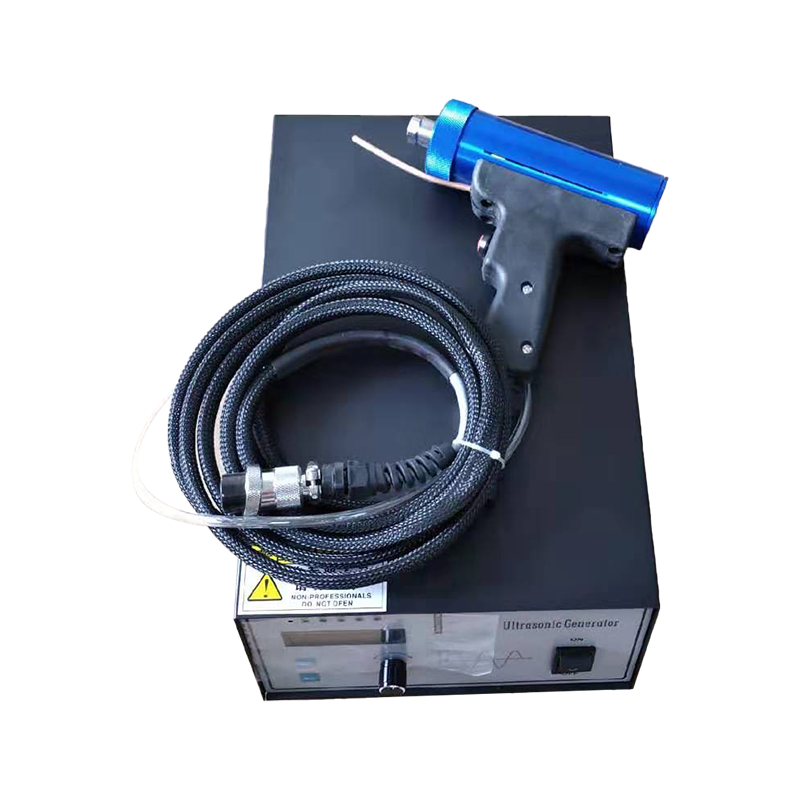 AH-30 Sonic Hand-Ultraschall-Punktschweißgerät Ein kompaktes, handgeführtes Ultraschall-Punktschweißgerät zum Punktschweißen dünner Bleche, Drähte und Kunststoffe mit 28/35-kHz-Betrieb, für den normalerweise kein Zusatzmaterial erforderlich ist. Produkt anzeigen →
Eine Tischmaschine mit einer Station und einem ordnungsgemäß gesteuerten beheizten Werkzeug kann überraschend viel produzieren. Mehrpunktplatten sind sinnvoll, wenn Sie mehr als eine Handvoll Pfosten pro Teil abstecken oder wenn die Zykluszeit eine zwingende Einschränkung darstellt. Was gute Maschinen von adäquaten Maschinen unterscheidet, ist selten die Hauptspezifikation – es ist, wie gut Temperatur, Druck und Hub Zyklus für Zyklus gehalten werden.
Für größere Kunststoffbaugruppen, die mehr Energie benötigen, als ein Tischgerät liefern kann, bietet Ihnen eine 15-kHz-4200-W-Plattform die nötige Bauhöhe, um dicke Pfosten abzustecken und Strukturgehäuse mit demselben Generator zu schweißen. Wenn Sie es lieber besprechen möchten, schaut sich unser Team jederzeit gerne eine Zeichnung an und sagt Ihnen ehrlich, ob das Abstecken die richtige Antwort ist.
 AH-DSL 15 kHz 4200 W Ultraschall-Kunststoffschweißgerät Eine pneumatische 15-kHz-Ultraschallplattform zum Schweißen, Nieten und Einbetten in Thermoplasten, die eine höhere Leistung für größere Kunststoffbaugruppen und Strukturgehäuse bietet. Produkt anzeigen →
Das Heißstecken ist kein komplizierter, aber gnadenloser Prozess. Das Material muss in den richtigen Zustand gebracht, dort lange genug gehalten werden, um sich zu formen, und unter Kontrolle abgekühlt werden – und jeder dieser drei übersprungenen Schritte zeigt sich später als gebrochener Kopf, lose Einlage oder Garantieanspruch. Besorgen Sie sich das Bolzenprofil bereits in der Entwurfsphase, passen Sie die Methode an die Baugruppe an und nicht an die Maschine, die Sie bereits besitzen, und der Prozess erledigt im Stillen seine Arbeit für hunderttausend Teile.
Wenn Sie an einem Absteckantrag arbeiten und eine zweite Meinung zum Verbindungsdesign oder zur Ausrüstung wünschen, helfen wir Ihnen gerne weiter – dieses Gespräch nimmt normalerweise weniger Zeit in Anspruch als ein abgelehnter Stapel.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


